Produktion av olika avancerade tyger når 7 miljoner meter årligen, inklusive ett brett utbud av fashionabla nya produkter och utsökta föremål, med en bred täckning av färgmönster.

Språk
Textilvävning förklaras: Vävtyper, tygkvalitet och inköpsguide
2026-10-09
En 14-vals manchester och en 24-vals manchester kan lämna samma kvarn, färgade i samma bad, och bara en av dem kommer att överleva en högkrossningskontroll efter en fyrtio minuters containerfärd. Fibern är identisk. Det som skiljer sig är hur vävstolen sammanflätade varp och väft, och hur hårt efterbehandlaren låste den strukturen.
Textilvävning är det stadium där de flesta senare kvalitetsargumenten redan är avgjorda. Skugga, krympning, skevhet, sömglidning, pilling, till och med hur ett plagg beter sig när ett märke överfärgar det, allt spåras tillbaka till garnantal, toppar och plockningar per tum, och väven upprepas. Anteckningarna nedan kommer från ett vertikalt integrerat bruk i Changzhou, Jiangsu som spinner, väver, färgar och bearbetar cirka sju miljoner meter vävt tyg om året för köpare av kläder, hemtextil och industri.
Vad textilvävning faktiskt kontrollerar
Vävning låser in tre saker i samma ögonblick som tyget lämnar vävstolen: dimensionsstabilitet, ytkaraktär och hur lätt tyget absorberar färg och finish.
Allt nedströms förhandlar med dessa tre. En tältare kan dra ut två eller tre procent av kvarvarande krympning och en kalander kan platta till en yta, men ingen avslutande rutt förvandlar en lös slätväv till en stabil kypert eller ger en 1/1 poplin drapering av en satäng. Köpare som accepterar det slutar bråka med färgeriet och börjar istället specificera vävstolen.
- Varp : de längsgående garnen som hålls under spänning på vävstolen; varpräkning anger basstyrkan.
- Inslag : de tvärgående garnen införda med gripar, luftstråle eller vattenstråle; plockdensitet driver vikt och täckning.
- EPI och PPI : ändar per tum och plockningar per tum, de två siffrorna som kombineras med garnräkning för att ge täckfaktor.
- Weave repeat : det minsta blocket av ändar och hack som upprepas över tyget.
- Crimp : den vågighet ett garn tar när det passerar över och under sina grannar, källan till mest krympning och förlängning.
Definition Textilvävning är sammanflätningen av två vinkelräta garnuppsättningar, varp på längden och väften korsvis, på en vävstol, som upprepas i en fast sekvens som kallas vävupprepningen. Vanlig väv upprepas på 2 ändar med 2 hack, en 3/1 twill upprepningar på 4 gånger 4, och en manchester upprepar på ett mycket större block som också innehåller de luggbildande flöten.
Köparna av fyra vävfamiljer jämför mest
Nästan varje produktionsväv tillhör en av fyra strukturella familjer. Jacquard och dobby är mönstersystem som är skiktade ovanpå dem, inte en femte struktur.
| Väv familj | Interlacement | Hand och beteende | Typiska slutanvändningar |
| Vanligt | 1/1 på en 2 x 2 upprepning | Fast, platt, låg stretch, högsta täckning per viktenhet | Poplin, voile, duk, lakan, filter |
| Twill | Diagonala flottörer, 2/1, 3/1 eller 4/1 | Tätare än vanligt vid lika antal, bättre drapering, mer nötningsbeständighet | Denim, chino, kavalleri twill, arbetskläder |
| Satin och satin | Långa flyter över fyra eller fler ändar | Hög lyster, mjuk hand, lägre nötningsbeständighet, benägen att haka | Foder, sängkläder, högtidskläder |
| Hög | Extra varp eller väftflottor skurna efter vävning | Upphöjd yta, djup textur, nyansen skiftar med riktningen | Manchester, sammet, klädsel |
Täckningsfaktor slår vikt. Två tyger på 240 gsm kan inte bete sig likadant om det ena är en tight slätväv och den andra en lös 4/1 satin. Fråga efter täckfaktor, EPI och PPI innan ni bråkar om gram per kvadratmeter.
En jacquardvävstol kan väva slät-, kypert- eller luggstrukturer, eftersom mekanismen bara ger mönsterkontroll. Om du behöver ytintresse är den användbara frågan vilken basstruktur mönstret sitter på. En mer utförlig genomgång av vävtyper, tygkvalitet och inköpskontroller är värt att läsa innan du godkänner en swatch.
Hur vävstrukturen förändrar tygets prestanda
Fyra mätbara skillnader dyker upp i nästan alla program för vävda tyger: krympning, skevhet, pilling och färgupptagning.
7M m
Vävt tyg per år
12 000 m2
Bruksplats i Changzhou
20
Flerårig vävning sedan 2005
GRS
Certifierad återvunnen bomull
Crimp driver krympning. En slät väv tvingar varje inslagsgarn att böjas över och under varje ände, så det släpper mer krusning i tvätten än en kypert med längre flytningar. En 1/1 poplin och en 2/1 kypert vid samma garnantal kan landa med tre procentenheter från varandra på kvarvarande krympning, vilket är anledningen till att konstruktionsstandarder bör namnge väven, inte bara fibern.
Skew följer flytriktningen och kypert förstorar den eftersom flottörerna alla löper på samma sätt. Förståelse hur den diagonala strukturen hos kypert beter sig under spänning räddar ett långt argument om plaggvridning efter klippning.
Luvtyger är deras eget fall. En 14-vals manchester och en 24-vale velveteen är båda luggstrukturer, men valsantal, luggdensitet och inslagsspänning avgör hur tuppluren håller, hur nyansen skiftar när den borstas och hur duken ser ut efter tio hemmatvättar. Be om antal val per tum, luggriktning och ett tvätttest på produktionsfärgämnet snarare än labbadet.
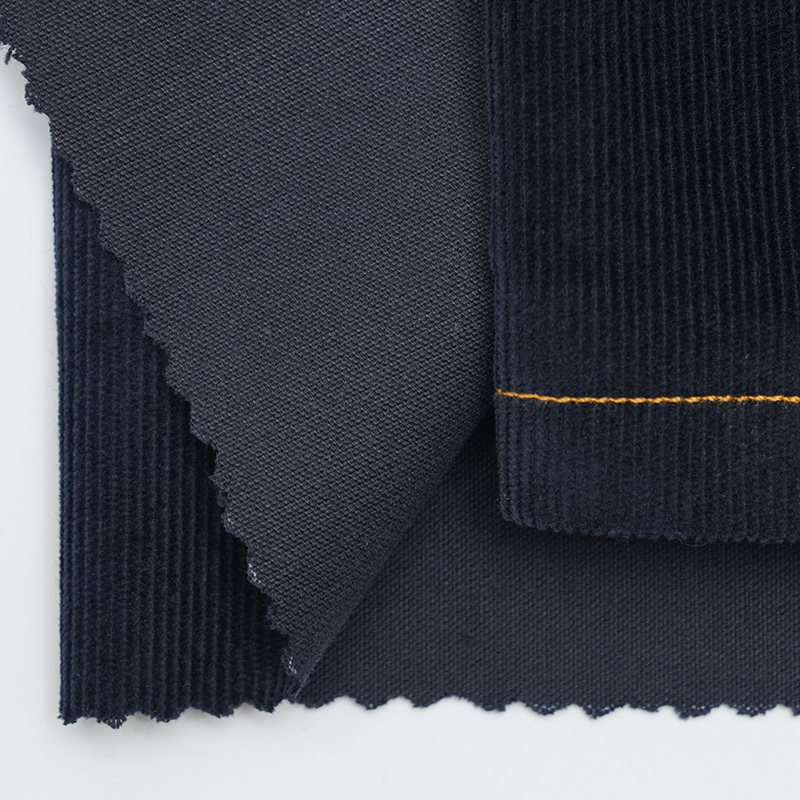 GS1155 14-Wale GRS bomull manchester färgat tyg 14-vals återvunnen bomullsmanchester med stretch; jämför valsantal, luggriktning och tvättprestanda för program för luggtyg. Visa produkt →
Matchande väv till slutanvändning
Matcha väven med den belastning som tyget bär, inte till utseendet på provkortet.
Kläder
Twill och manchester bär struktur och konsistens, poplin håller skjortan krispig, satin tjänar fodret. Ange snedställningstolerans och krympning innan du skär.
Hemtextil
Sängkläder och gardiner gynnar satin och cellulosablandningar för hand och drapering, men ljusäkthet och krympningskontroll är viktigare här än i kläder.
Tekniskt och utomhus
Släta och kypertbaser accepterar beläggning, kalandrering eller laminering. Be om nötningscykler och böjmotstånd på den färdiga duken.
Cellulosablandningar beter sig olika på identiska vävstolsinställningar. En bomull-tencel-kypert med samma val per tum kommer från vävstolen med en mjukare hand och något högre kvarvarande krympning än en ren bomullskypert, så hemtextilprogram bör specificera blandningsförhållandet och väven, inte bara fibernamnet. Vävd och färgad som ett enda parti, en 65/35 bomull-tencel kypert är mycket lättare att kontrollera än en blandning av leverantörspartier.
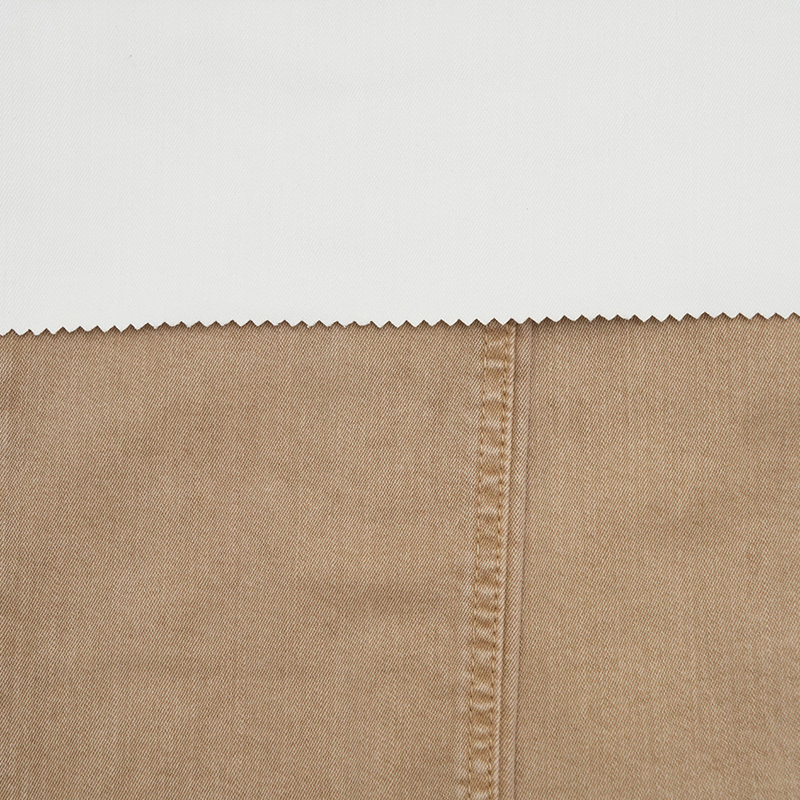 GS17065B bomull-tencel kypert färgad tyg Bomull-Tencel twill med spandex och polyester; specificera blandningsförhållande och vävning för konsekvent efterbehandling och inspektion. Visa produkt →
Efterbehandling och kvalitetskontroller som avgör leveransen
Ett vävt tyg passerar eller misslyckas på mållinjen och vid inspektionsramen, inte vid vävstolen.
- Greige besiktning. Verifiera EPI-, PPI-, bredd- och varpränder mot den godkända konstruktionen; här graderas knutar och slub, inte efter färgning.
- Förberedelse för färgning. PFD-duken måste blötas ut jämnt, eftersom ojämn uppsugningsförmåga senare visar sig som ränder som ingen omfärgning gömmer sig.
- Färgning och nyansmatchning. Matcha produktionspartiet till standarden under köparens ljuskälla; metamerism är ofta ett problem med vävdensitet, inte ett färgämne.
- Beläggning och efterbehandling. Beläggning sitter på väven, så en överhoppad ände eller slack hack blir en beläggningsdefekt. Registrera beläggningsvikten i gram per kvadratmeter.
- Sista fyrapunktsinspektionen. Defekter poängsätts per 100 kvadratmeter; allt över de överenskomna punkterna är ett avvisande parti, hur bra handen än känns.
Förhandla om siffrorna, inte adjektiven. Bredd, vikt per kvadratmeter, EPI och PPI, krympning efter en hemmatvätt, färgäkthetsgrad och poäng per 100 kvadratmeter hör till kontraktet. Premiumkvalitet hör hemma i broschyren.
Beläggning är där ett tekniskt tyg tjänar sitt pris. En bomullstwillbas belagd på ena sidan får vattenavstötning, nötningsbeständighet och formbeständighet samtidigt som den behåller en vävd hand som laminat kämpar för att kopiera, vilket är anledningen till att belagd vävd duk fortfarande är standard för arbetskläder, utomhusskal och industriöverdrag.
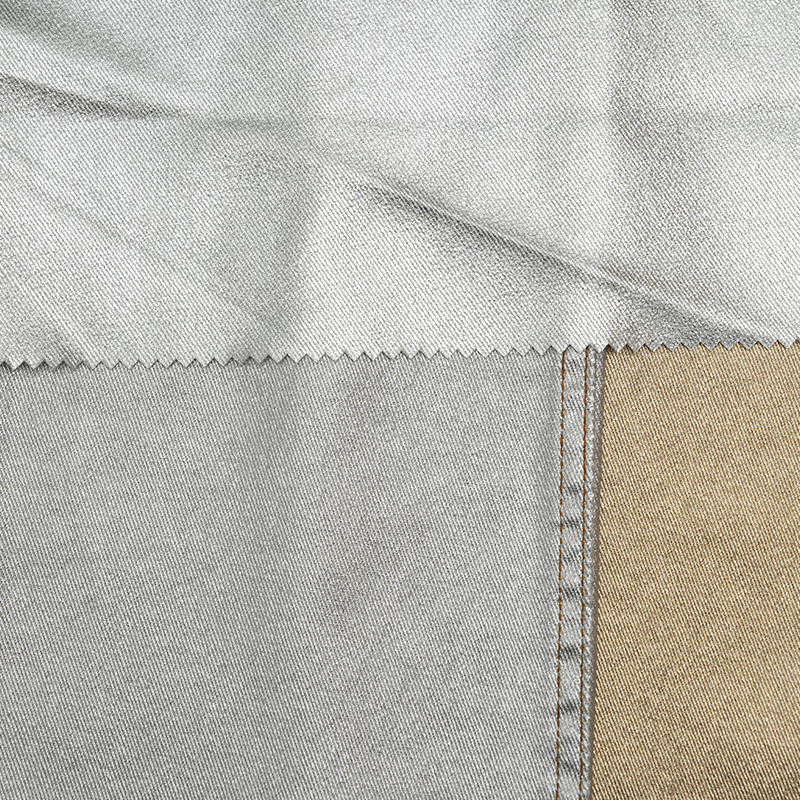 GS3170 bomullstwillfärgad beläggningsduk Beläggning av bomullstwill med spandex för arbetskläder och uniformer; kontrollera vävupprepning och belagd vävd prestanda efter upprepad tvätt. Visa produkt →
Vanliga frågor: Textilvävningsfrågor köpare ställer
Vävstruktur är det billigaste kvalitetsbeslutet i ett tygprogram, eftersom det görs innan ett enda kilo färgämne köps.
Vad är textilvävning förenklat?
Textilvävning är sammanflätningen av längsgående varpgarn och tvärgående väftgarn i rät vinkel på en vävstol. Den ordning som de korsar bildar vävupprepningen, och den upprepningen avgör hur det färdiga tyget beter sig.
Vilken vävstruktur är starkast?
Slätväv ger den högsta täckningsfaktorn och den mest stabila strukturen för ett givet garnantal, medan kypert vanligtvis vinner på riv- och nötningsbeständighet eftersom dess flöten sprider stress över fler garn. Det finns ingen enskild starkaste väv, bara den väv som matchar belastningen, finishen och skötseletiketten.
Påverkar vävstrukturen hur tyg tar färg?
Ja. Tätare konstruktioner med hög täckfaktor står emot penetration och behöver längre förberedelse- och färgningscykler för samma djup, medan lösa strukturer absorberas snabbare men varierar mer mellan partierna.
Hur mycket tyg ska jag testa innan en massbeställning?
Tillräckligt för en fullständig tvätt- och slitprovning, vanligtvis tre till fem meter per färgklippning från produktionskonstruktionen snarare än ett handprov. Testkrympning efter en hemmatvätt, färgäkthet och ytbeteende efter nötning på lugg och belagda kvaliteter.
Relaterade produkter


-

- Address: No.8 Longxuan Road, Lijia Town, Wujin District, Changzhou, Kina
- Phone: +86-13301509168
- Email: [email protected]
- Snabblänkar
- Produkt
- STÖD
- Om oss
- Nybörjare
- Vanliga frågor
- Kontakta oss
- Vara den första att veta
- För exklusiva erbjudanden och senaste erbjudanden, registrera dig genom att ange din e -postadress nedan.
- Snabblänkar
Relaterade certifieringar:


